

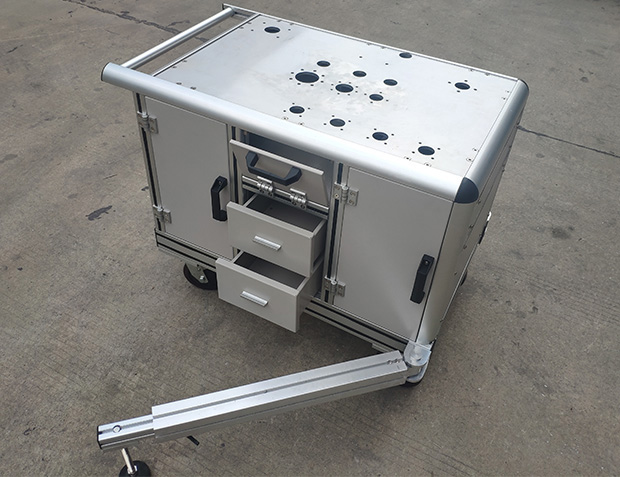
در یک سطر:یک کابینت ماشین پروفیل آلومینیومی (کابینهای ماشین) از پروفیل آلومینیومی شیاردار T سری 40 (پروفیل آلومینیومی شیاردار T) برای قاب استفاده میکند، با کانکتورهای داخلی، قطعات گوشهای، لولاها و صفحات نصب کاستور مونتاژ میشود و در سراسر آن پیچ و مهره میشود - بدون جوشکاری. انتخاب از یک قانون پیروی میکند: ابتدا بار را تعریف کنید، سپس عرض شیار و سطح مقطع را. از تأیید نقشه تا تحویل، پنج مرحله ثابت وجود دارد.
1شش قسمت یک کابینت را تشکیل میدهند
یک کابینت پروفیل آلومینیومی استاندارد به شش قسمت تقسیم میشود که هر کدام پروفیل و یراقآلات خاص خود را دارند:
۱. قاب— ستونها و تیرها در سری پروفیل آلومینیومی ۴۰ (Aluminium Profile 40)، بخش اصلی ۴۰ در ۴۰ اکستروژن آلومینیومی، که در چهار گوشه با قطعات گوشهای سهطرفه با شعاع بزرگ بسته شدهاند؛
۲. میز کار- یک ورق آلومینیومی یکپارچه، که با چندین مجموعه سوراخ نصب برای مطابقت با پایههای تجهیزات سوراخ شده و در اطراف لبه با پیچهای سر تخت ثابت شده است.
۳. درها— درهای دو لنگه در دو طرف، آویزان بر لولای پروفیل آلومینیومی یا لولای فلزی، مجهز به دستگیره و درپوش؛
۴. داخلی- یک محفظه ابزار در بالا و دو کشو در پایین، کشوها به صورت کشویی و با چیدمان کشوی T شکل حرکت میکنند.
۵. پایه— چرخهای گردان ترمزدار، که از طریق صفحات نصب چرخ به تیرهای پایینی پیچ شدهاند؛
۶. تجهیزات متحرک— یک میله یدککشی قابل جدا شدن در جلو روی یک اتصال فلنجی، که هنگام جدا شدن جداگانه نگهداری میشود، به علاوه یک دسته فشاری لولهای گرد در بالا.
این همچنین یک روش رایج برای ساخت قفسه تجهیزات است که برای کابینتهای کنترل، حاملهای ابزار دقیق و ایستگاههای کاری سیار استفاده میشود. این سازه بار را به طور پیوسته تحمل میکند، بعداً قابل اصلاح است و نیازی به کار گرم ندارد.
2اتصالات: چهار نوع، همه پیچ و مهرهای
یک کابینت پروفیل آلومینیومی جوش داده نشده است. اتصالات به چهار گروه تقسیم میشوند که هر کدام مسیر بار و منطق سختافزاری خاص خود را دارند:
| نوع اتصال | کجا | سختافزار معمولی | یادداشتهای انتخاب |
|---|---|---|---|
| اتصالات قاب | انتقال ستون به تیر، گوشه | اتصالات داخلی، کانکتور شیار زاویهای، قطعات گوشهای ۴۰ در ۴۰، قطعات گوشهای سهطرفه | تنش در محل انتقال گوشهها متمرکز میشود - برای ظاهری تمیز و مسیر بار یکنواخت، قطعات گوشهای سهطرفه را ترجیح دهید. |
| نصب پنل | میز کار، درها، پنلهای جانبی | پیچ T شکل، مهرههای شیاردار تخت، نوار شیار آببندی تخت، پروفیلهای آببندی | پنلها در شیار پروفیل قفل میشوند؛ نوار آببندی را برای محافظت در برابر گرد و غبار و پرداخت نهایی، به اتصالات پنل فشار دهید |
| قطعات متحرک | لنگههای در، کشوها | لولا پروفیل آلومینیومی، لولا فلزی، اسلاید کشو، دسته | بر اساس وزن درب و تعداد دفعات باز شدن آن انتخاب کنید؛ دربهای سنگین برای لولای فلزی مناسب هستند. |
| پایه و تحرک | تیرهای پایین، میله یدککش | چرخها، صفحات نصب چرخ، صفحه اتصال انتهایی، رابط پایه | بار مجاز چرخ را با وزن کل کابینت مطابقت دهید؛ میله یدککش از اتصال فلنجی برای جداسازی آسان استفاده میکند. |
هر اتصال پیچ و مهره است، بنابراین تغییر لولای درب، اضافه کردن پنلها یا قفسههای اضافی بعداً هرگز نیازی به کار گرم ندارد.
3انتخاب پروفیل: ابتدا بارگذاری، سپس عرض و مقطع شیار
انتخاب کابینه از یک قانون واحد پیروی میکند:بار، سپس عرض و سطح مقطع شیار را تعریف کنید.
| شرایط کاری | عرض شیار | بخش توصیه شده | یادداشتها |
|---|---|---|---|
| ستونها و تیرهای بالای کابینت استاندارد | ۸ میلیمتر | ۴۰۴۰ | ۴۰۴۰ بخش اصلی کابینت است که از لوازم جانبی کامل پشتیبانی میکند. |
| تیرهای با دهانه بلند، تجهیزات سنگینتر | ۸ میلیمتر | ۴۰۸۰(اکستروژن آلومینیوم ۴۰ ۸۰) | برای کنترل انحراف، هنگام افزایش طول یا بار، ارتقا دهید |
| زیر قاب کشو و محفظه ابزار | ۸ میلیمتر | ۳۰۳۰(اکستروژن آلومینیوم سری 30) | زیرقابها بار اصلی را تحمل نمیکنند؛ بخشهای سبکتر، وزن کابینت را پایین نگه میدارند |
| تجهیزات سنگین یا ارتعاشی | ۸ میلیمتر و بالاتر | بخش و کانکتورها را با هم ارتقا دهید | در گرههای سنگین از صفحه اتصال انتهایی یا رابطهای توکار استفاده کنید و صفحات تقویتی اضافه کنید |
جنس بدنه عمدتاً از 6063-T5 است که با آنودایز نقرهای (آنودایزینگ) پرداخت شده است، که محافظت در برابر خوردگی و ظاهر را متعادل میکند. لوازم جانبی پروفیل آلومینیوم به صورت کامل برای هر واحد مونتاژ ارائه میشود، بنابراین کار منتظر قطعات نمیماند.
4از طراحی تا کابینت نهایی: پنج مرحله
5چهار نکته که قبل از سفارش باید تأیید کنید
این چهار مورد را در برگه الزامات قرار دهید و طراحی میتواند در یک مرحله امضا شود:
- ✔ اندازه و وزن پایه تجهیزات- موقعیت سوراخهای روی سطح کار و مقطع تیر را تعیین میکند؛
- ✔ چیدمان درب و کشو- جهت چرخش و موقعیتهای شروع سرویس که از قبل ترسیم شدهاند؛
- ✔ تحرک- چرخهای گردان ترمزدار انتخاب کنید و بررسی کنید که آیا به میلهی یدککشی نیاز است یا خیر؛
- ✔ پایان و ظاهر— آنودایز نقره روش استاندارد است؛ محیطهای خاص به طور جداگانه تأیید میشوند.
شرکت آلومینیوم چنگدو ژوانچوانگ، کل زنجیره را از طراحی مفهومی تا تحویل کابینت نهایی، تأمین پروفیلها و لوازم جانبی پروفیل آلومینیومی از یک منبع و حذف حلقههای واسط، پشتیبانی میکند.
6. سوالات متداول
س: تفاوت بین کابینت پروفیل آلومینیومی و کابینت ورق فلزی چیست؟
الف) کابینت پروفیل آلومینیومی از پروفیل آلومینیومی T شکل ساخته شده و به هم پیچ و مهره میشود، بنابراین تغییر اندازه، برش دهانه درب یا اضافه کردن قفسه نیازی به ابزار جدید ندارد. کابینت فلزی ابعاد ثابتی دارد و هرگونه تغییر به معنای قطعات خام و جوشکاری جدید است. مسیر پروفیل آلومینیومی برای دستههای کوچک، انواع مختلف و تجهیزاتی که بعداً اصلاح میشوند، مناسب است.
س: یک کابینت پروفیل آلومینیومی به چند نوع یراقآلات نیاز دارد؟
الف) یک ساختار استاندارد شامل پنج گروه است: رابطهای قاب، اتصالات پنل، لولاها و دستگیرهها، چرخها و رابطهای پایه، پوششهای انتهایی و درپوشهای انتهایی. آنها را بر اساس واحد مونتاژ فهرست کنید و مجموعه میتواند به طور کامل ارائه شود. خرید پروفیلها و یراقآلات از یک منبع از سیستمهای شیاردار که با هم مطابقت ندارند، جلوگیری میکند.
س: چگونه از خم شدن تیرهای کابینت آلومینیومی سنگین جلوگیری کنیم؟
الف) مقطع را از وزن و دهانه تجهیزات محاسبه کنید؛ وقتی دهانه یا بار افزایش مییابد، از ۴۰۴۰ به ۴۰۸۰ تغییر دهید، قطعات گوشهای را در گرههای سنگین به صفحه اتصال انتهایی یا رابطهای توکار ارتقا دهید و در صورت نیاز صفحات تقویتی اضافه کنید. ارقام بار باید از برگه محاسبات فنی سازنده گرفته شود.
زمان ارسال: ۲۱ اکتبر ۲۰۲۶